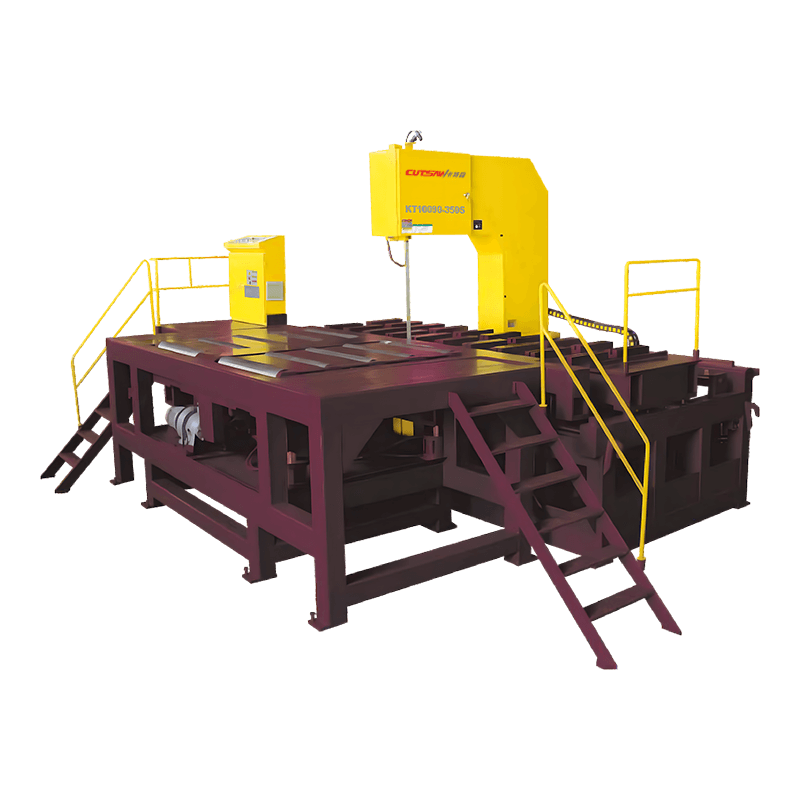


L'atelier de forge qui coupe 2 000 billettes d'acier par équipe est confronté à un problème simple : une scie à ruban monobloc maintient l'opérateur occupé et la lame au ralenti. Chargez une billette, serrez, coupez, déchargez, répétez. La machine passe autant de temps à attendre qu’à couper. Une scie automatique à billettes multiples change cette dynamique. Il regroupe plusieurs billettes dans une seule pince, les avance automatiquement jusqu'à une longueur programmée et coupe l'ensemble du paquet en un seul passage. Le cycle produit plusieurs pièces finies à la fois et l'opérateur est libéré des tâches de chargement, de mesure et de serrage entre chaque pièce.
Qu'est-ce qui définit une machine à scier automatique à plusieurs billettes
Une scie automatique à billettes multiples est une scie à ruban de production conçue pour couper plus d'une billette par cycle. Les billettes, qu'elles soient rondes, carrées, rectangulaires ou en forme de dalle, sont chargées côte à côte dans un paquet, serrées en un seul groupe et alimentées automatiquement jusqu'à un arrêt programmable. Le cadre de scie s'abaisse ensuite sur toute la section transversale du faisceau en un seul passage.
La coupe en paquets est la capacité qui différencie ces machines des scies standard. Une scie à ruban conventionnelle contient une pièce à usiner ; une machine capable de faire des paquets applique une pression de serrage uniforme sur l'ensemble du groupe afin que la lame coupe chaque billette en même temps. L'effet sur la productivité est immédiat : une machine coupant un paquet de six billettes d'acier carrées de 100 mm enlève le métal à raison d'un bloc de 300 mm x 100 mm, mais délivre six pièces par cycle au lieu d'une.
C'est la logique de conception derrière le Scie à ruban CNC haute vitesse IoTNC300 avec coupe en paquets . Il combine une vitesse de lame élevée, un étau compatible avec les paquets et une alimentation asservie pour la production par lots. Pour une usine coupant quotidiennement des billettes identiques, cette combinaison transforme le sciage en une cellule automatisée plutôt qu'en une tâche manuelle.
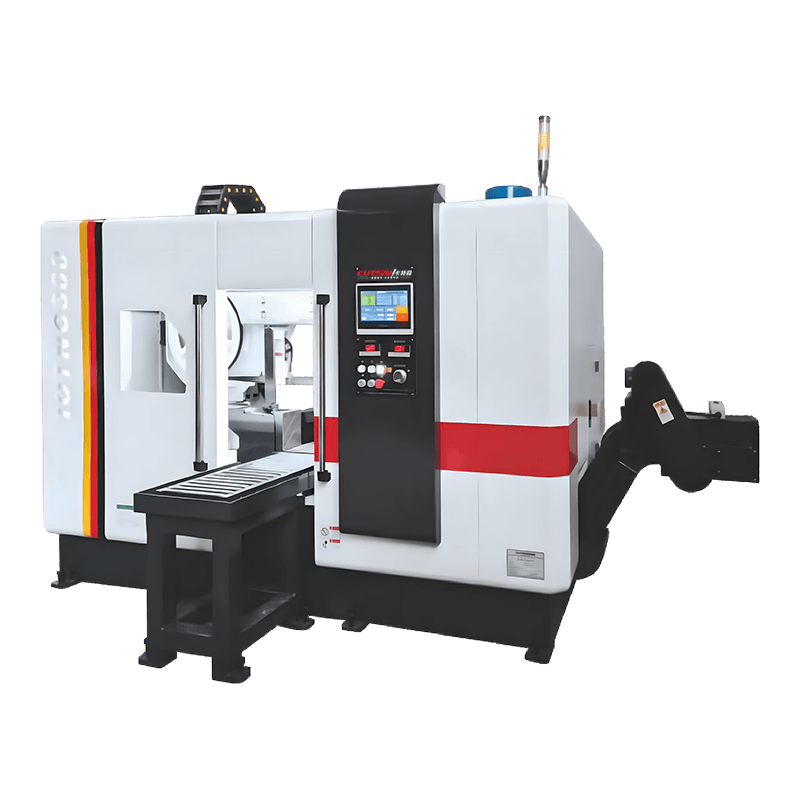 Machine de scie à ruban CNC haute vitesse OEM/ODM IOTNC300 avec fonction de coupe en paquet pour Zhejiang SINAIDA Machine tools Co., Ltd est la meilleure machine de scie à ruban CNC OEM/ODM IOTNC300 en Chine avec fonction de coupe de paquets pour Ste... Voir le produit →
La définition pratique comprend également un arrêt de longueur automatique, un serrage hydraulique et un système de contrôle qui stocke les programmes de coupe. Sans ces caractéristiques, une machine n’est qu’une scie à ruban plus grande ; avec eux, il prend en charge des cycles quasiment sans surveillance.
Spécifications clés à comparer avant d’acheter
Créez une courte liste de spécifications avant de comparer les modèles. Les paramètres ci-dessous ont le plus grand effet sur la capacité du bundle et le temps de cycle.
| Paramètre | Ce qu'il contrôle | Que rechercher |
|---|---|---|
| Capacité du paquet (largeur x hauteur) | Section maximale coupée en un seul passage | Faites correspondre votre plus gros paquet de billettes, pas des billettes individuelles |
| Vitesse de la lame | Taux de coupe et durée de vie de la lame | Entraînement à vitesse variable couvrant environ 20-150 m/min |
| Dimensions de la lame | Taille du cadre et profondeur de coupe | Des lames plus longues et plus larges améliorent la stabilité |
| Système d'alimentation | Précision de la longueur et cohérence du cycle | Alimentation servo avec longueur de coupe programmable |
| Système de serrage | Rigidité du paquet lors de la coupe | Pince hydraulique à pression réglable |
| Système de contrôle | Automatisation et répétabilité | Programmes stockés pour différentes tailles de billettes |
Lisez la capacité nominale comme un ensemble, et non comme une seule barre. Une machine conçue pour une barre ronde de 300 mm peut encore être trop petite pour six barres de 100 mm si l'ouverture de l'étau ne peut pas accepter la largeur totale du paquet.
Niveaux d'automatisation : ce que signifie réellement "automatique"
Les scies semi-automatiques nécessitent que l'opérateur charge les billettes, démarre le cycle et attende le retour de la lame. Cela est acceptable pour un travail groupé occasionnel. Pour les longues séries de production, envisagez trois étapes d’automatisation.
- Alimentation automatique : des tables à rouleaux ou un étau navette font avancer le paquet jusqu'à la ligne de coupe après chaque course.
- Contrôle de longueur programmable : le système de contrôle stocke la longueur de coupe cible, le nombre de pièces et la vitesse d'avance, de sorte que l'opérateur sélectionne un numéro de travail au lieu de mesurer chaque billet.
- Intégration complète : la scie se connecte aux équipements de manutention en amont et de décharge en aval, utile dans les lignes d'extrusion ou de forgeage en continu.
Le Scie à ruban à alimentation automatique KT330Z se trouve au milieu de la scène. Il avance automatiquement le travail et maintient une longueur de coupe constante sans l'attention constante de l'opérateur. Pour un atelier passant de la découpe d’une seule pièce au travail en paquets, il s’agit généralement de la première mise à niveau.
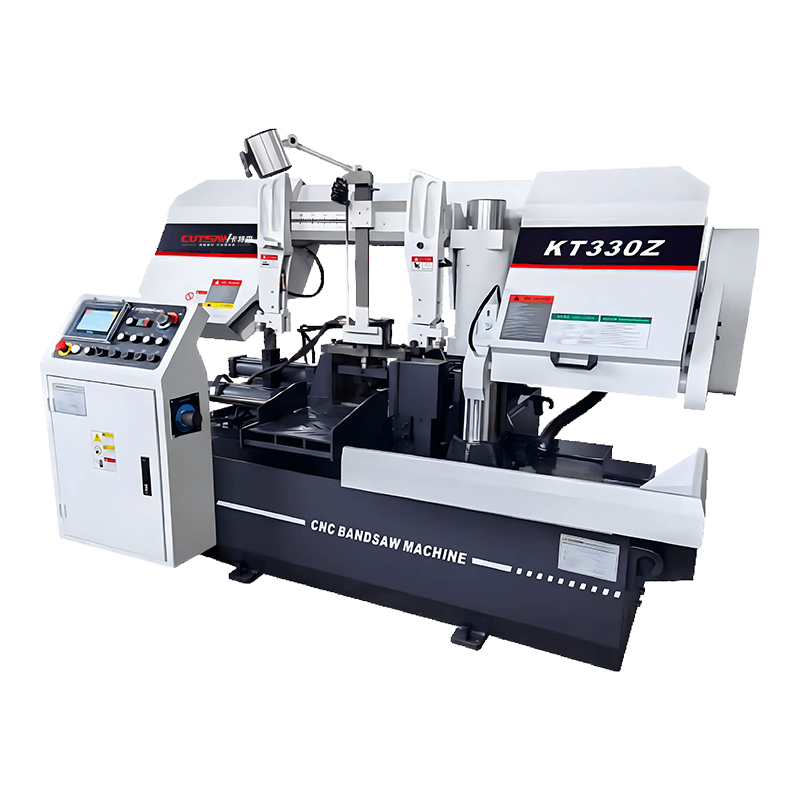 Fabricants de machines de scie à ruban à alimentation automatique OEM/ODM KT330Z, usine - Zhejiang Zhejiang SINAIDA Machine tools Co., Ltd est le meilleur fabricant et usine de scie à ruban à alimentation automatique OEM/ODM KT330Z en Chine, haute performance... Voir le produit →
Un point mérite d’être souligné : alimentation automatique ne signifie pas chargement automatique. Un opérateur construit toujours le paquet sur la table d'alimentation, car la composition du paquet change en fonction de la qualité et de la taille du matériau. Le rôle de la machine est de rendre le cycle de coupe entièrement automatique une fois le paquet en place.
Aluminium, acier et cuivre : adapter la scie au matériau
Le sciage de billettes apparaît le plus souvent dans l’extrusion d’aluminium, le forgeage de l’acier et le traitement du cuivre ou du laiton. Chaque matériau impose des exigences différentes à la machine.
- Les billettes d'aluminium sont molles et gommeuses. Ils ont besoin d'une vitesse de lame élevée, souvent de 90 à 180 m/min, d'une géométrie de dents pointues et d'un liquide de refroidissement par inondation pour empêcher le soudage des copeaux. Le serrage est facile, mais l'arcade de lame peut se tasser si le pas des dents est trop fin.
- Les billettes d'acier sont plus résistantes. La vitesse chute à environ 25-60 m/min pour les aciers au carbone, et la machine a besoin de force d'avance et de rigidité pour maintenir sa rectitude. Un cadre à double colonne est préféré ici pour la stabilité ; le guide des scies à ruban à double colonne explique pourquoi cette structure résiste à la déformation sous charge.
- Le cuivre et le laiton coupent bien à des vitesses modérées mais produisent des copeaux fins difficiles à éliminer. Un convoyeur à copeaux et une bonne filtration du liquide de refroidissement font donc une réelle différence.
La tolérance de rectitude sépare également les classes de machines. Une scie à ruban de production montée sur un paquet bien serré maintient généralement l'équerrage de la face coupée à environ 0,5 mm pour 100 mm d'épaisseur du matériau. Une machine CNC avec une charge hydraulique constante peut obtenir des résultats plus serrés car la descente de la lame est régulée en fonction de la résistance de coupe mesurée plutôt qu'en fonction d'une vitesse d'avance fixe. C'est pourquoi des caractéristiques de charge constante apparaissent sur les scies destinées au travail des billettes d'acier dur.
Sélection de la lame, précision de coupe et pièges courants
Le choix de la lame est la première erreur des opérateurs lors de la coupe en paquets. La largeur de coupe effective ne correspond pas au diamètre de la billette unique ; c'est la largeur totale du faisceau serré. Une lame à pas grossier peut sembler adaptée à une masse métallique importante, mais si le faisceau est constitué de barres de 80 mm avec de petits espaces entre elles, la lame voit une coupe interrompue. Les lames bimétalliques à pas variable sont la valeur par défaut pratique car elles gèrent mieux l'engagement fluctuant des dents que les conceptions à pas fixe.
Les problèmes de précision commencent généralement par le serrage. Un paquet inégal permet aux billettes individuelles de se déplacer sous la lame, produisant un coin conique ou arrondi sur une seule pièce. Vérifiez trois choses avant de vous soucier de la lame.
- La hauteur du paquet doit être égale sur toute la largeur ; placez les plus grosses billettes au fond.
- La pression de serrage doit empêcher tout déplacement sans déformer l’aluminium mou.
- Les guides de lame doivent être placés près de la pièce à travailler ; un large espacement des guides amplifie la déviation.
La vitesse de coupe et l'avance doivent également être réglées pour la masse totale du paquet, et non pour la taille finale de la pièce. En fonctionnement automatique, la commande compense pendant la course descendante. Sur les machines semi-automatiques, l'opérateur doit ajuster l'alimentation lorsque la taille des paquets change. C'est pourquoi les machines CNC servo-alimentées offrent une finition de surface et un contrôle dimensionnel plus cohérents sur une longue période de travail.
Choisir la bonne machine pour votre volume de production
Commencez par le volume de production et la taille des billettes, et non par le prix de la machine. Le bon choix change avec le débit.
- Jusqu'à 500 bûches par équipe avec des changements de format fréquents : une scie à ruban hydraulique semi-automatique avec serrage des paquets et butée réglable suffit.
- 500 à 1 500 bûches par équipe avec formats répétés : choisissez une machine d'alimentation automatique avec contrôle programmé de la longueur et une table à rouleaux motorisés.
- Plus de 1 500 billettes par équipe ou de très gros paquets : une machine entièrement CNC, comme la Scie à ruban à métaux entièrement automatique KT860NC
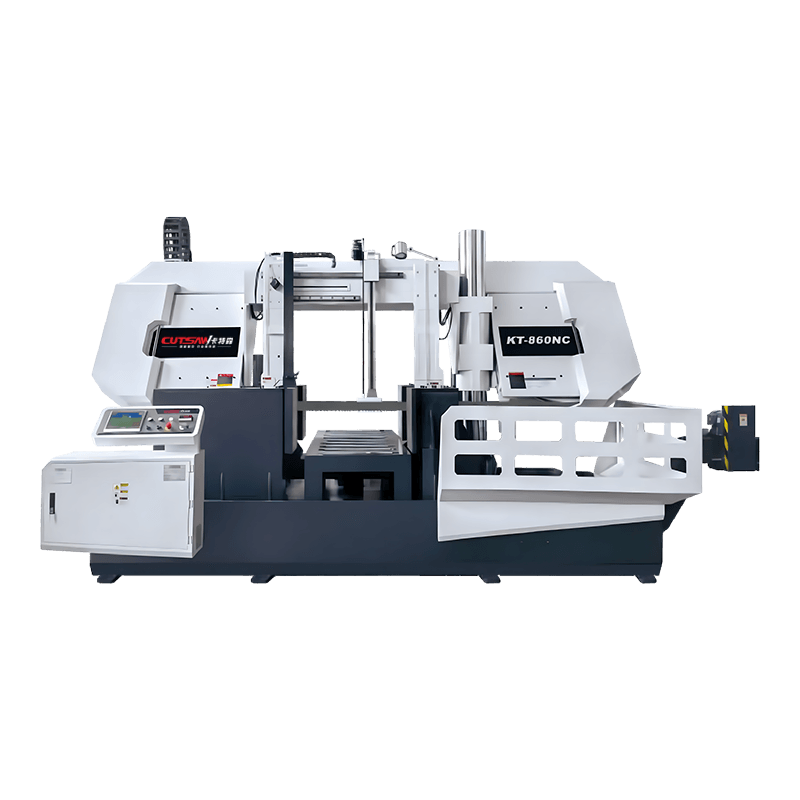 Machine de scie à ruban entièrement automatique à grande vitesse horizontale OEM/ODM KT-860NC pour le métal Zhejiang SINAIDA Machine tools Co., Ltd est la meilleure machine de scie à ruban horizontale à grande vitesse OEM/ODM KT-860NC en Chine pour la fabrication de métaux... Voir le produit → , combine une alimentation servo, une vitesse de lame élevée et une décharge automatique pour un fonctionnement quasiment sans surveillance.
La construction à ossature compte autant que l’automatisation. Les cadres à double colonne et à portique résistent mieux à la déflexion de la lame que les conceptions en porte-à-faux, en particulier sur les paquets larges. Et la capacité doit toujours être vérifiée en tant que paquet : mesurez la largeur, la hauteur et le poids total du paquet, puis comparez-les avec l'ouverture de l'étau de la machine et la valeur nominale de la table d'alimentation.
Enfin, intégrez les coûts d’exploitation à la décision. Les machines automatiques consomment plus d’énergie et nécessitent une maintenance plus planifiée, mais elles réduisent le temps de cycle par pièce. La comparaison juste est celle du temps de cycle par billette, et non par paquet, car un paquet de six billettes produit six pièces à peu près le temps qu'une scie monobloc en coupe une.
Une machine à scier automatique plusieurs billettes constitue le moyen le plus direct d'augmenter le débit dans un atelier qui coupe des billettes identiques en volume. Les trois décisions importantes sont la capacité des paquets, l’intégrité du serrage et la profondeur de l’automatisation. Alignez-les avec votre matériau et modifiez le volume, et la scie devient une cellule fiable qui n'a pas besoin d'une surveillance constante. Pour regarder de plus près les modèles mentionnés ici, parcourez la gamme complète de scies à ruban CNC et comparez les capacités de leur bundle par rapport à votre temps de cycle cible.