

Les composants d'une scie à ruban métallique, expliqués partie par partie
Cadre, tête de scie, entraînement, guides, tension, étau, liquide de refroidissement et commandes — une présentation composant par composant pour les acheteurs et les opérateurs, rédigée à partir de l'atelier plutôt que du catalogue.
La plupart des défauts imputés à l’opérateur sont des défauts de composants. Lorsqu'une coupe s'écarte de l'équerre d'un demi-millimètre sur une barre de 200 millimètres, les coupables habituels sont des guides de lame usés, des bras de guidage trop éloignés de la pièce ou une tête de scie descendant sous une force incontrôlée. Lorsque les lames cassent des semaines plus tôt qu'elles ne le devraient, la trace entraîne des tensions, du liquide de refroidissement ou un pas de dent – presque jamais pour un machiniste imprudent.
C'est la raison pratique d'apprendre ces composants : chaque chiffre de performance sur un devis (équerrage, durée de vie de la lame, finition, coupes par heure) est produit par une seule pièce effectuant un seul travail. Faites marcher n'importe quelle machine dans un ordre fixe, posez une question précise sur chaque pièce, et sa capacité réelle apparaît bien avant le premier test de coupe.
Cadre et tête de scie : là où la rigidité est décidée
Le châssis est la référence de la machine. Un lit en acier soudé et sans contrainte porte l'étau, soutient la pièce à usiner et absorbe les vibrations qui autrement se transmettraient à la face coupée. Si le cadre fléchit, aucune lame ne conservera son équerrage sur les sections lourdes.
Au-dessus du lit se trouve la tête de scie – le boîtier qui porte les deux roues, les guides de lame et l'entraînement. Le mouvement de cette tête sépare les principales familles de machines :
- Machines à ciseaux (à pivot) : la tête pivote sur une seule charnière – simple et abordable, pour une coupe plus légère et intermittente.
- Machines à double colonne : la tête se déplace sur deux colonnes de guidage linéaires, maintenant la pression de la lame même sur toute la largeur de la pièce ; la norme pour une coupe lourde et précise.
- Machines à portique : un portique enjambe la pièce et la scie se déplace sur de très grandes sections.
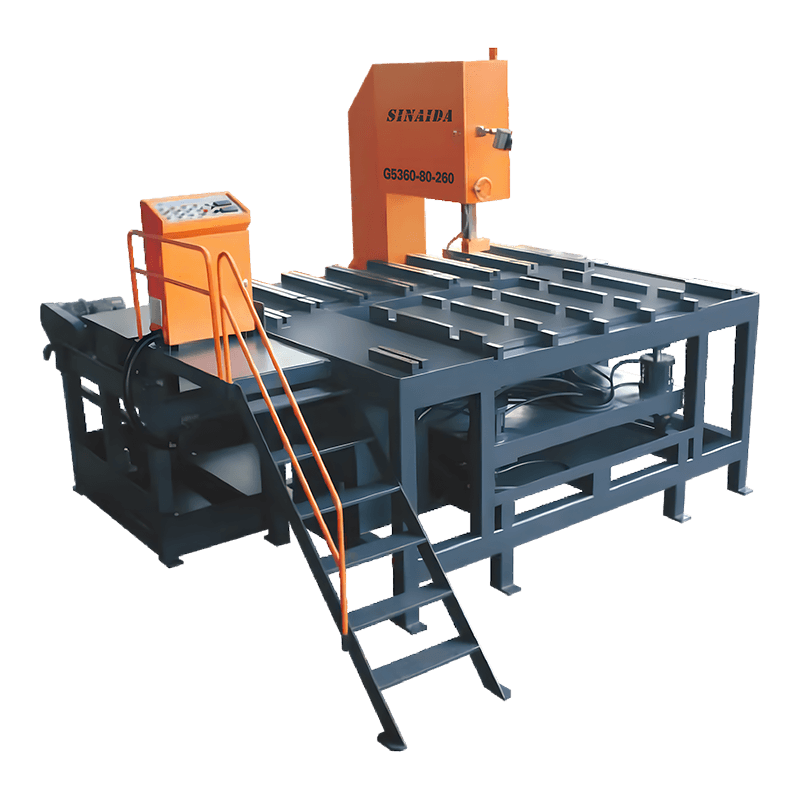
- Machines verticales : la lame traverse une table de travail pour les pièces longues, les contours et les plaques.
La rigidité des colonnes gagne son prix là où les forces de coupe sont les plus élevées : une tête rigide à deux colonnes maintient une pression d'alimentation identique de la première à la dernière dent, tandis qu'une tête à charnière flexible laisse la lame se déplacer à mesure qu'une coupe lourde s'approfondit. La machine ci-dessous a été construite exactement pour cette tâche.
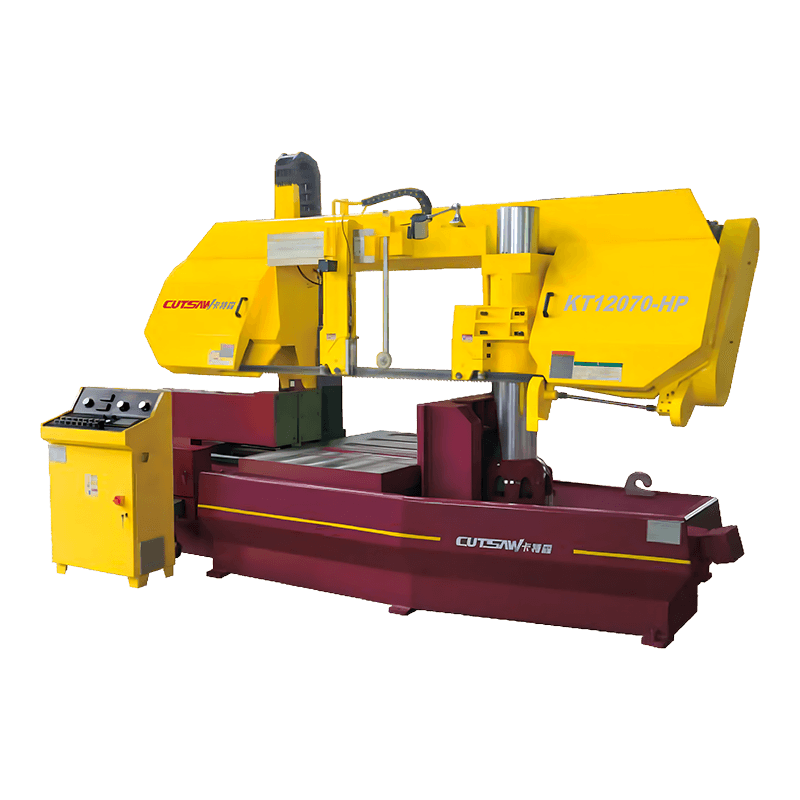 Scie à ruban robuste à double colonne KT12070-HP Une tête à deux colonnes maintient la pression d'alimentation constante sous de lourdes charges de coupe, ce qui correspond exactement à la tâche décrite ci-dessus. La construction rigide à double colonne et la table de travail stable valent le détour là où le déplacement de la lame et la flexion des cadres sont au centre des préoccupations. Voir le produit →
Notre guide pour scies à ruban à double colonne couvre ces types de cadres plus en profondeur.
Système d'entraînement : moteur, roues et vitesse de la lame
Deux roues ferment la boucle de la lame. La roue motrice inférieure est entraînée par la boîte de vitesses ; la roue libre supérieure suit la lame et porte le matériel de tension. Entre eux, la transmission – généralement une boîte de vitesses à vis sans fin sur les machines à couper les métaux – multiplie le couple et maintient la vitesse de la lame stable à pleine charge.
Ce qui compte lors de la comparaison des machines, c'est la plage de vitesse, et pas seulement la puissance du moteur. Les lames bimétalliques sur l'acier doux fonctionnent généralement à une vitesse proche de 60 à 80 mètres par minute, l'acier inoxydable en demande nettement moins et l'aluminium en demande plusieurs fois plus. Un entraînement à fréquence variable permet à une scie de servir correctement les trois ; une machine à vitesse fixe sacrifie discrètement la durée de vie de la lame ou la finition du matériau pour lequel elle n'a jamais été réglée.
Lame, guides et tension : le triangle de précision
La lame est elle-même un composant : une boucle continue d'acier bimétallique ou à pointe de carbure, choisie en fonction du pas des dents afin qu'au moins trois dents restent engagées dans la coupe. Mais la lame ne fonctionne que si ses deux éléments de support sont corrects.
Les guides de lame – patins en carbure ou ensembles de rouleaux sur bras de guidage réglables – maintiennent le faisceau de lame droit directement au-dessus de la coupe. Des guides usés ou des bras trop espacés laissent la lame se tordre ; la preuve en est une dérive, des faces biseautées et un écaillage précoce des dents. La tension de la lame maintient la bande rigide entre les roues : la tension hydraulique maintient automatiquement une valeur définie, tandis que la tension manuelle dépend de l'attention de l'opérateur.
Une scie à ruban est une boucle d'acier tendue, guidée et refroidie en continu. Lorsque la qualité de coupe s'effondre, la cause est presque toujours la tension, le guidage ou la chaleur, dans cet ordre.
Table de travail, étau et support matériel
Le serrage décide de l'équerrage autant que n'importe quel guide. L'étau doit maintenir la pièce rigide contre le couple de coupe, et les étaux hydrauliques le font avec une force constante à chaque cycle - une des raisons pour lesquelles ils sont standard sur les machines automatiques. Sur les modèles CNC, l'étau lui-même se déplace pour indexer la barre pour la coupe suivante.
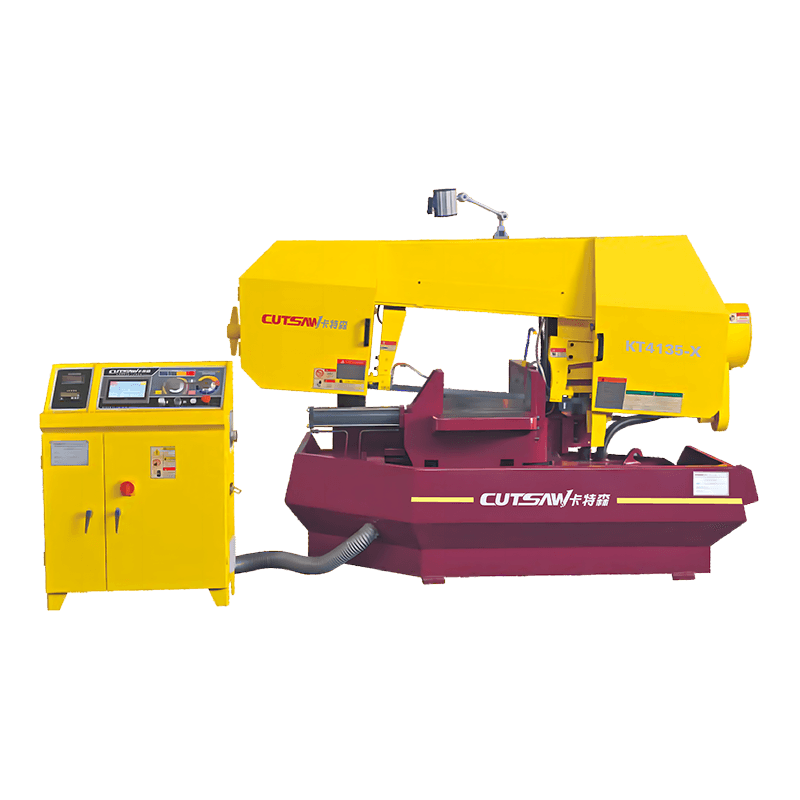
Trois détails à l’appui méritent un examen attentif. Capacité angulaire - un étau rotatif ou une tête pivotante - transforme une machine en station de coupe d'onglets sans deuxième configuration, comme sur le KT6140X ci-dessous. Rouleaux de support transportez le stock long au niveau de la table afin que la barre ne puisse pas basculer à mesure que le trait de scie s'approfondit. Serrage du paquet Peut contenir un paquet complet de petits tubes ou barres, permettant aux ateliers à gros volume de couper en continu sans recharger.
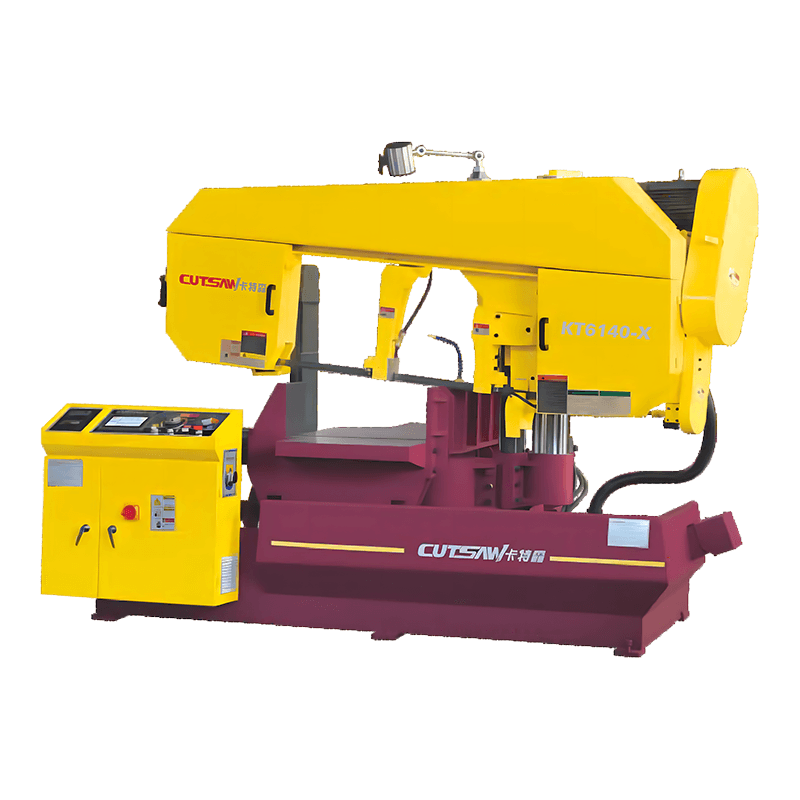 Scie à ruban à angle de coupe en métal à 45 degrés KT6140-X Avec une capacité d'angle pour les coupes d'onglet, cette machine transforme une seule configuration en une station de coupe d'onglet, correspondant aux détails de support décrits ci-dessus. Les angles de coupe réglables offrent des biseaux précis, ce qui en fait un choix pratique pour les ateliers coupant des angles sans deuxième machine. Voir le produit →
Système de refroidissement et élimination des copeaux
Le sciage à ruban est un processus de gestion de la chaleur. Le système de refroidissement – pompe, réservoir et buses – inonde les deux côtés de la lame, évacuant la chaleur des dents et évacuant les copeaux des œsophages afin qu'ils ne soient pas recoupés. Une brosse métallique sur la roue motrice nettoie la bande à chaque tour ; les machines automatiques plus grandes ajoutent un convoyeur à copeaux qui élimine les copeaux sans arrêter la production.
Hydraulique et commandes : du semi-automatique au CNC
Le groupe hydraulique est le muscle de la machine : il abaisse la tête, serre l'étau et applique la force d'avance. Les modèles de base régulent l'alimentation avec des vannes de débit ; contrôle de charge constante au lieu de cela, il surveille la résistance de coupe et ajuste la pression d'alimentation en temps réel, protégeant ainsi la lame et la finition lorsque la section transversale change à mi-coupe.
Au-dessus se trouvent les composants d’automatisation. Une machine semi-automatique effectue la coupe mais attend que l'opérateur charge. Une machine CNC entièrement automatique ajoute une alimentation servo, un contrôleur programmable et une IHM pour la longueur de coupe, la quantité et l'imbrication ; les modèles comme le KT560NC ci-dessous ajoutent un entraînement de roue à fréquence variable afin que la vitesse de la lame et la vitesse d'avance puissent être adaptées à chaque tâche.
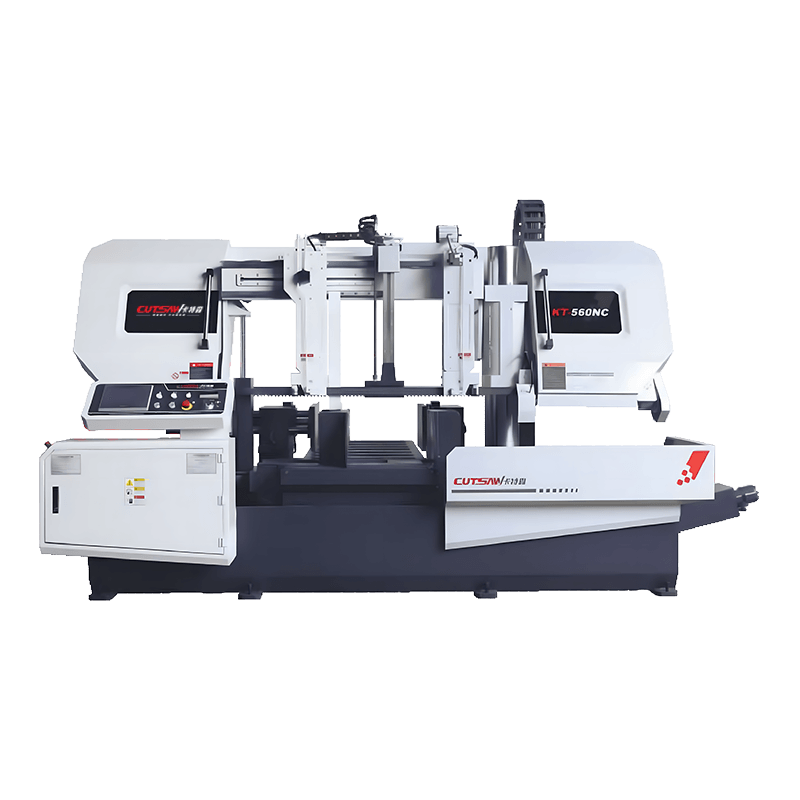 Scie à ruban horizontale CNC entièrement automatique KT-560NC En tant que modèle entièrement automatique avec alimentation servo, commande programmable et entraînement des roues à fréquence variable, cette scie correspond aux composants d'automatisation évoqués ci-dessus. Il permet aux opérateurs d'adapter la vitesse de la lame et l'avance à chaque tâche tout en coupant la longueur et la quantité de coupe sans surveillance. Voir le produit →
Liste de contrôle des composants : ce qu'il faut vérifier avant d'acheter
Utilisez la carte des composants comme séquence d'inspection. Le tableau ci-dessous condense les huit groupes et les contrôles qui révèlent leur véritable état sur un étage de démonstration.
| Composant | Ce que ça fait | Que vérifier avant d'acheter |
|---|---|---|
| Lit et cadre | Transporte l'étau et la pièce à usiner, absorbe les vibrations | Construction soudée et soulagée des contraintes ; mise à niveau correcte de la base |
| Tête de scie et colonnes | Guide le déplacement de la tête, porte les roues et les guides | Colonnes jumelées ou pivot rigide ; descente douce et contrôlée |
| Roues motrices et folles | Former et enfoncer la boucle de la lame | Taille et alignement des roues ; suivi stable de la lame |
| Moteur et boîte de vitesses | Fournit du couple et de la vitesse de la lame | Plage de vitesse ou VFD adaptée à votre mélange de matériaux |
| Guides de lame et tension | Gardez le faisceau de lame droit | Guides en carbure ou à rouleaux ; contrôle de tension hydraulique |
| Étau et support matériel | Serrer et indexer la pièce | Force d'étau hydraulique ; capacité d'angle ; rouleaux de support |
| Gestion du liquide de refroidissement et des copeaux | Contrôler la chaleur et évacuer les copeaux | Couverture des buses sur les deux parcours de lame ; taille du réservoir ; convoyeur de copeaux |
| Hydraulique et CNC | Gouverner la force d’alimentation et l’automatisation | Contrôle de charge constante ; alimentation servo; Fonctions IHM |
Faire correspondre les composants à votre liste de coupe
La connaissance des composants transforme un catalogue en décision. Couper de grosses barres solides toute la journée ? La rigidité des colonnes et l'avance à charge constante dominent. Petit tube coupant des paquets ? L’alimentation automatique et le serrage des paquets comptent plus que la puissance de pointe. Joints angulaires pour cadres ? Un étau rotatif supprime une deuxième configuration entière. Les plaques, les poutres et les structures longues s'orientent vers des dispositions verticales.
Nous construisons chacune de ces mises en page en interne en tant que Fabricant de scie à ruban CNC basé à Zhejiang, en Chine – produisant depuis 2000, avec une capacité annuelle de 3 600 machines et une certification ISO 9001 et CE derrière chaque expédition. Indiquez-nous votre matériau, la taille de votre section et votre volume quotidien, et nous mapperons chaque choix de composant sur votre liste de coupe plutôt que sur une course aux spécifications.
Parcourez chaque machine candidate dans le même ordre : châssis, tête, roues, entraînement, guides, tension, étau, liquide de refroidissement, commandes. Demandez au fournisseur de démontrer chaque composant sous charge réelle, et non au ralenti, et d'expliquer pourquoi chaque pièce est dimensionnée ainsi. La machine qui répond proprement est celle qui coupera encore des carrés dans des années.